 +86-563-4308666


 Eng

Каждый мелющий шар несет в себе историю термической обработки, даже те, которые прибывают на склад, выглядят одинаково. Два шара могут иметь одинаковый химический состав, быть изготовлены из одной и той же формы и при этом вести себя на мельнице совершенно по-разному: один проходит полную кампанию, другой начинает расслаиваться через несколько недель. Чаще всего разница записывается в кривую нагрева, скорость охлаждения и окно отпуска.
Далее следует практическое описание процесса термообработки мелющих шаров, который мы проводим каждый день, от аустенизации до проверок, которые показывают, действительно ли партия является доброкачественной.
Почему термообработка решает, как будет вести себя мяч
Вылейте высокий хромированный шарик и дайте ему остыть в форме, и на выходе получится довольно беспокойный кусок металла. Матрица удерживает мартенсит рядом с остаточным аустенитом, обернутым сетью эвтектических карбидов, которая меняется в зависимости от содержания хрома и углерода. Остаточный аустенит является источником проблем. Он мягок, метастабилен, и как только шар начинает ударяться в мельнице, он продолжает на месте превращаться в мартенсит, меняя объем поверхностного слоя и открывая путь растрескиванию и разрушению.
Термическая обработка существует для того, чтобы намеренно завершить это преобразование в контролируемых условиях, вместо того, чтобы позволить мельнице делать это наугад. Балансируются сразу три вещи:
- Твердость : поверхность износа, устойчивая к истиранию от руды, клинкера или шлака.
- Прочность : способность сердечника поглощать повторяющиеся удары без растрескивания.
- Структурная стабильность : распределение карбидов и остаточного аустенита находятся в определенных пределах, поэтому на 60-й день шар ведет себя так же, как и в первый день.
Основные этапы процесса термообработки мелющих шаров
Почти каждый график, используемый для литых или кованых материалов, можно рассматривать как три связанных этапа, причем четвертый этап проверки замыкает цикл.
Нагрев и аустенизация
Аустенизация выполняет две задачи: растворяет часть вторичного карбида и переводит углерод в раствор, чтобы было с чем работать закалке. Спешка на этом этапе — одна из самых распространенных ошибок, которые мы видим. Мы нагреваем поэтапно: предварительный нагрев около 600–650°С для выравнивания температуры по толщине, а затем плавный переход к выдержке аустенизации, которая для марок с высоким содержанием хрома обычно находится в диапазоне от 980°C до 1050°C.
Время выдержки зависит от размера секции и загрузки печи в большей степени, чем фиксированные часы. Работоспособная отправная точка в цеху составляет примерно от 1 до 1,5 минут на миллиметр диаметра, но реальное число должно быть подтверждено твердостью и микроструктурой первых деталей каждой партии, а не предполагаемым.
закалка
закалка is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Закалка
Закалка is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Для шаров с высоким содержанием хрома окно обычно выдерживается при температуре от 200°C до 350°C с выдержкой от четырех до восьми часов в зависимости от диаметра с последующим медленным охлаждением. Отпуск ниже 200°C оставляет после себя слишком много нестабильного аустенита; повышение температуры намного выше 400 ° C приводит к потере твердости, за которую вы заплатили во время закалки.
| Этап | Типичная температура | Основная цель | Что мы смотрим |
|---|---|---|---|
| Предварительный нагрев | 600–650°C | Выравнивание температуры по толщине | Скорость нарастания, термический удар |
| Аустенизация | 980–1050 ° C (высокое содержание хрома) | Растворить карбиды, насытить аустенит | Время выдержки в зависимости от диаметра |
| закалка | 880–950°С в среду | Образовать мартенсит из аустенита | Кривая охлаждения, риск растрескивания |
| Закалка | 200–350°С | Снятие напряжения, контроль остаточного аустенита | Время выдержки, реакция твердости |
Соответствие процесса типу мяча
Те же три этапа применимы ко всему семейству, но цифры значительно изменяются, когда вы меняете материал и формируете маршрут.
Литые шарики из хромированного сплава
Химия устанавливает потолок. Шар с высоким содержанием хрома, 10% и более хрома и правильным балансом углерода может достигать от 50 до 60 по шкале Роквелла С после хорошо проведенной закалки и отпуска. Марки со средним и низким содержанием хрома просто не несут необходимого объема карбида, поэтому их кривые часто упрощаются в сторону нормализации или легкой закалки и отпуска, а ожидания при покупке должны соответствовать металлургии, а не заголовку каталога.
Наш собственный мелющие шары с высоким содержанием хрома обрабатываются в соответствии с этой логикой, при этом кривая сохраняется постоянной от партии к партии, чтобы производительность мельницы не дрейфовала.
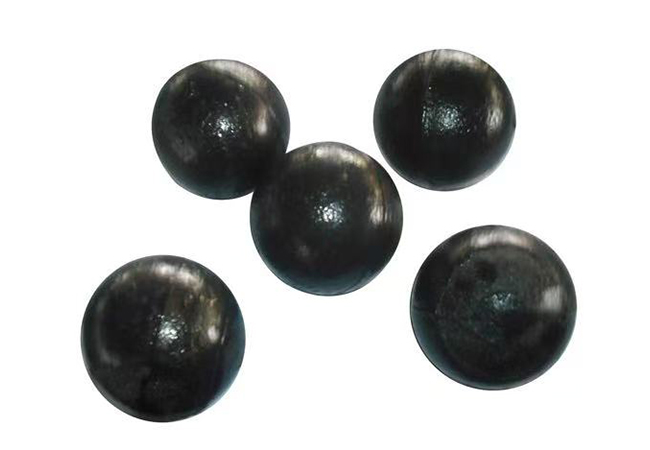 Литые шлифовальные шары из сплава с высоким содержанием хрома Высокохромистый литой материал ZQCr12 с поверхностной твердостью ≥58 HRC, доступен в диаметрах от φ6,35 до φ120 мм для износостойкого шлифования. Посмотреть продукт →
Кованые мелющие шары
Кованые шары начинаются с катаного прутка, режутся по длине, подвергаются индукционному нагреву, ковке и затем закалке на линии. Процесс является непрерывным, а не периодическим, и параметром, который чаще всего отклоняется, является температура начала закалки. Если пруток слишком сильно охлаждается между прессом и закалочным кольцом, твердость падает, и шар превращается в мягкую оболочку, которая быстро изнашивается на мельнице. Закалка следует сразу же, при этом остаточное тепло в сердцевине по-прежнему используется для сокращения цикла.
 Прецизионные мелющие шары для шаровых мельниц Прецизионные штампованные материалы для шаровых мельниц горнодобывающей промышленности, цемента и энергетики, предлагаемые в размерах φ6,35–φ120 мм со сбалансированной твердостью и ударной вязкостью. Посмотреть продукт →
Выбор закалочной среды и кривой охлаждения
Жесткость охлаждения — это шкала, а не переключатель, и правильная настройка — это та, которая обеспечивает полностью мартенситный сердечник в самом большом шаре партии, сохраняя при этом самый маленький из них неповрежденным. Общие средства массовой информации, в примерном порядке серьезности:
- Вода : высокая серьезность, низкая стоимость, большая склонность к растрескиванию; практично для простых кованых шариков из карбона небольшого диаметра.
- Рассол или каустические растворы : еще более серьезный и склонный к неравномерному разрыву пленки; редко используется для литых хромированных носителей.
- Масло : медленнее и безопаснее, стандартный выбор для кованых шаров из сплавов, где деформация имеет значение, однако необходимо контролировать пожар и дым.
- Полимер : концентрацию можно настроить так, чтобы она находилась между водой и маслом, что популярно для шариков из кованых сплавов с реальным риском растрескивания.
- Принудительная воздушная или воздушно-масляная : мягкий, хорошо подходит для литых шариков с высоким содержанием хрома, способность к прокаливанию которых уже высока.
Агитация имеет такое же значение, как и само средство массовой информации. В успокоительном резервуаре образуются мягкие пятна и разрозненные показания твердости, независимо от того, насколько хорош химический состав закалки.
Что идет не так и как читаются симптомы
Большинство дефектов термообработки ясно дают о себе знать, если вы знаете, на что обращать внимание. Вот несколько закономерностей, которые мы диагностируем чаще всего:
- Растрескивание после закалки , обычно продольное или внутреннее: слишком сильное охлаждение или слишком длинный зазор перед закалочной печью.
- Мягкая оболочка или мягкое ядро : температура аустенизации или ее удержание слишком низкая, или шар остыл ниже окна начала закалки.
- Твердость scatter across a batch : неравномерная загрузка печи, нестабильная атмосфера или плохое перемешивание при закалке.
- Преждевременное растрескивание в процессе эксплуатации : остаточный аустенит остался слишком высоким из-за слишком холодного или слишком короткого отпуска.
- Высокая скорость поломки : твердость достигается за счет ударной вязкости, или карбидная сетка остается слишком крупной во время затвердевания.
Проверки, доказывающие, что кривая работает
Результаты тестов имеют смысл только тогда, когда они принимаются последовательно. Наш распорядок дня после закалки выглядит так:
- Твердость survey : показания в нескольких точках по поверхности и в сердцевине секционных шаров, взятые по всей партии, а не из одного удобного угла.
- Твердость gradient : профиль по радиусу, показывающий, достигла ли закалка центра.
- Испытание на удар : повторяющиеся падения с фиксированной высоты на образец шаров с обнаружением первых признаков растрескивания.
- Обзор микроструктуры : форма и распределение карбидов, а также оценка остаточного аустенита, который обычно составляет менее 10–15% для сред с высоким содержанием хрома.
- Отслеживание поломок на поле : самый медленный, но самый честный показатель, фиксируемый на мельницу и партию шаров в течение кампании.
Термическая обработка — это система, а не один этап
Кривая хороша настолько, насколько хороша печь, в которой она работает, а печь хороша настолько, насколько хорош входящий в нее материал. Вот почему мы рассматриваем термообработку как одно звено в цепи, которая начинается с поиска сплава и заканчивается испытанием на стане. Наш провинциальный научно-исследовательский институт стальных шаров и мелющих тел, работающий совместно с университетами-партнерами, тратит большую часть своего времени на разработку именно такого рода кривых, а результаты сразу же передаются в цеха.
Мы также обеспечиваем возможность проверки процесса: процедуры ISO 9001, полный контроль процесса от поступления сырья до отправки, а также техническая группа из 25 инженеров и 32 специалистов, обслуживающих завод площадью 60 000 квадратных метров с годовой мощностью 50 000 тонн. Вы можете прочитать больше о история нашей компании если вам нужна более длинная версия.
Если мельница пережевывает среду быстрее, чем должна, ответ обычно кроется в кривой, а не в счете-фактуре. Отправьте нам условия работы, диаметр шара, твердость подачи и скорость мельницы, и мы обсудим, какой этап, скорее всего, ответственен и что нужно изменить. Этот разговор ничего не стоит, и зачастую это самый быстрый путь к снижению затрат на тонну грунта.


